1. 新着順
第1.3版第1段落
NC旋盤 L-220 日常点検基準1. 点検の区分
NC旋盤 L-220 の日常・週次・月次点検の項目、判定基準、記録と異常時の連絡経路。
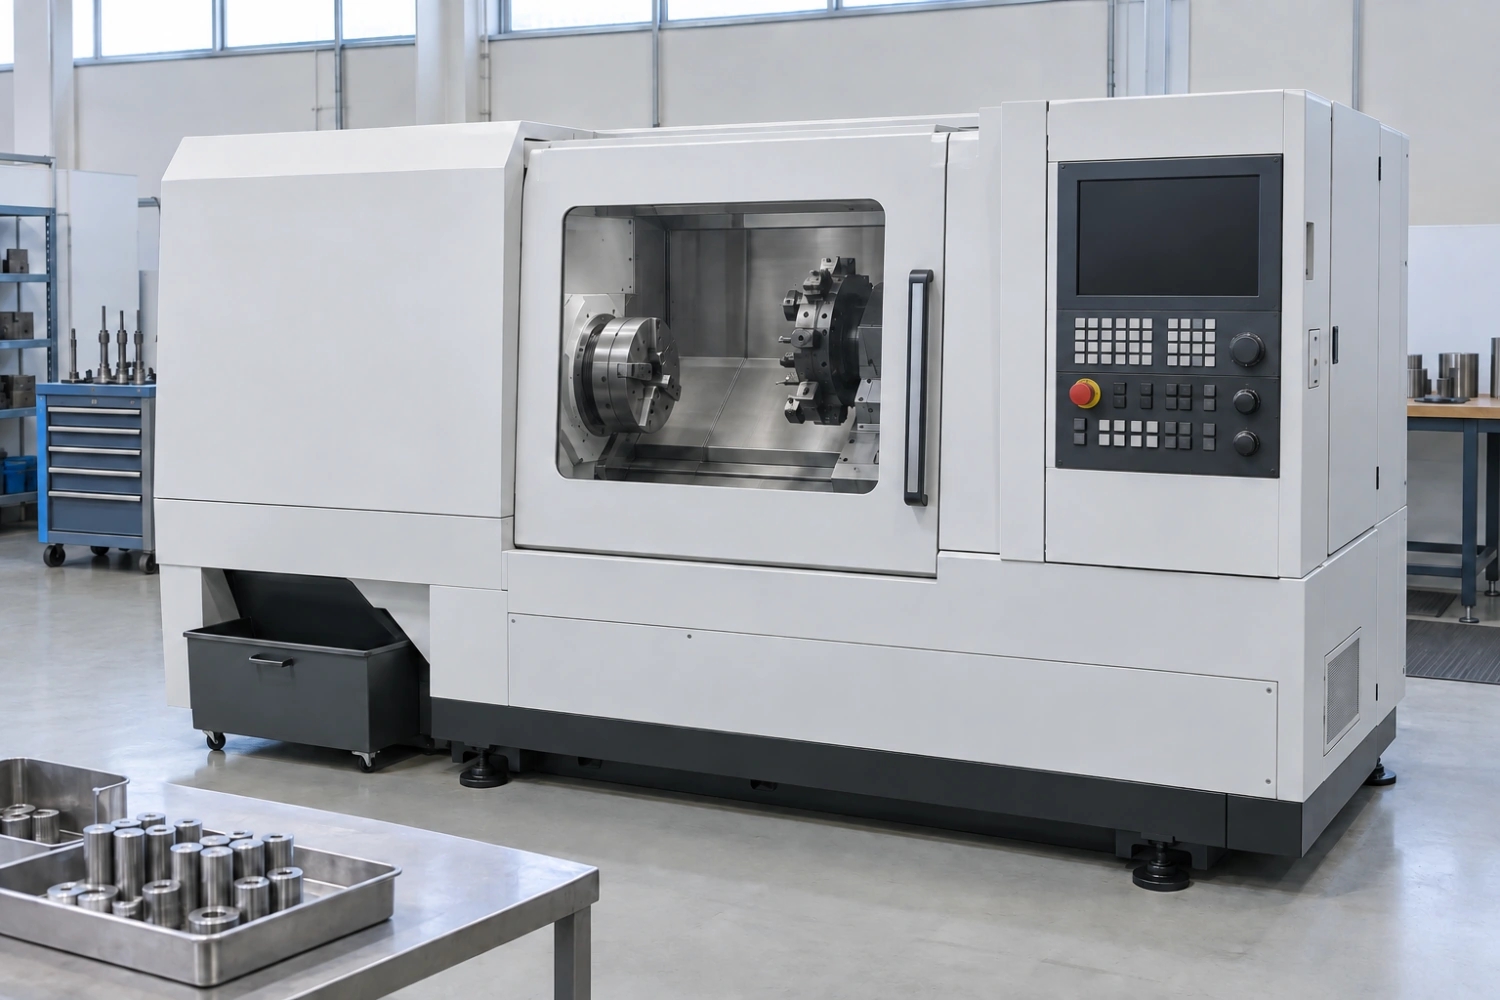
点検は、日常点検(始業時)、週次点検(毎週金曜の終業時)および月次点検(毎月第1営業日)に区分する。日常点検は運転者が、週次点検は班長が、月次点検は設備保全課が実施する。
社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
適用中: 設備マニュアル / 営業FAQ
絞り込みを外す1. 新着順
第1.3版第1段落
NC旋盤 L-220 の日常・週次・月次点検の項目、判定基準、記録と異常時の連絡経路。
点検は、日常点検(始業時)、週次点検(毎週金曜の終業時)および月次点検(毎月第1営業日)に区分する。日常点検は運転者が、週次点検は班長が、月次点検は設備保全課が実施する。
2. 新着順
第2.0版第1段落
見積依頼の受付から回答までの標準日数、原価の考え方、有効期限と値引きの決裁について。
A. 標準品の再見積は3営業日、図面に基づく新規見積は7営業日を目安としています。金型製作や特殊工程(熱処理・表面処理の外注)を伴う場合は10営業日を要します。顧客への回答期限が標準日数より短い場合は、受付時に営業推進課…
3. 新着順
第2.1版第1段落
160トンプレス機の安全装置確認、材料セット、運転モード、停止手順と禁止事項。
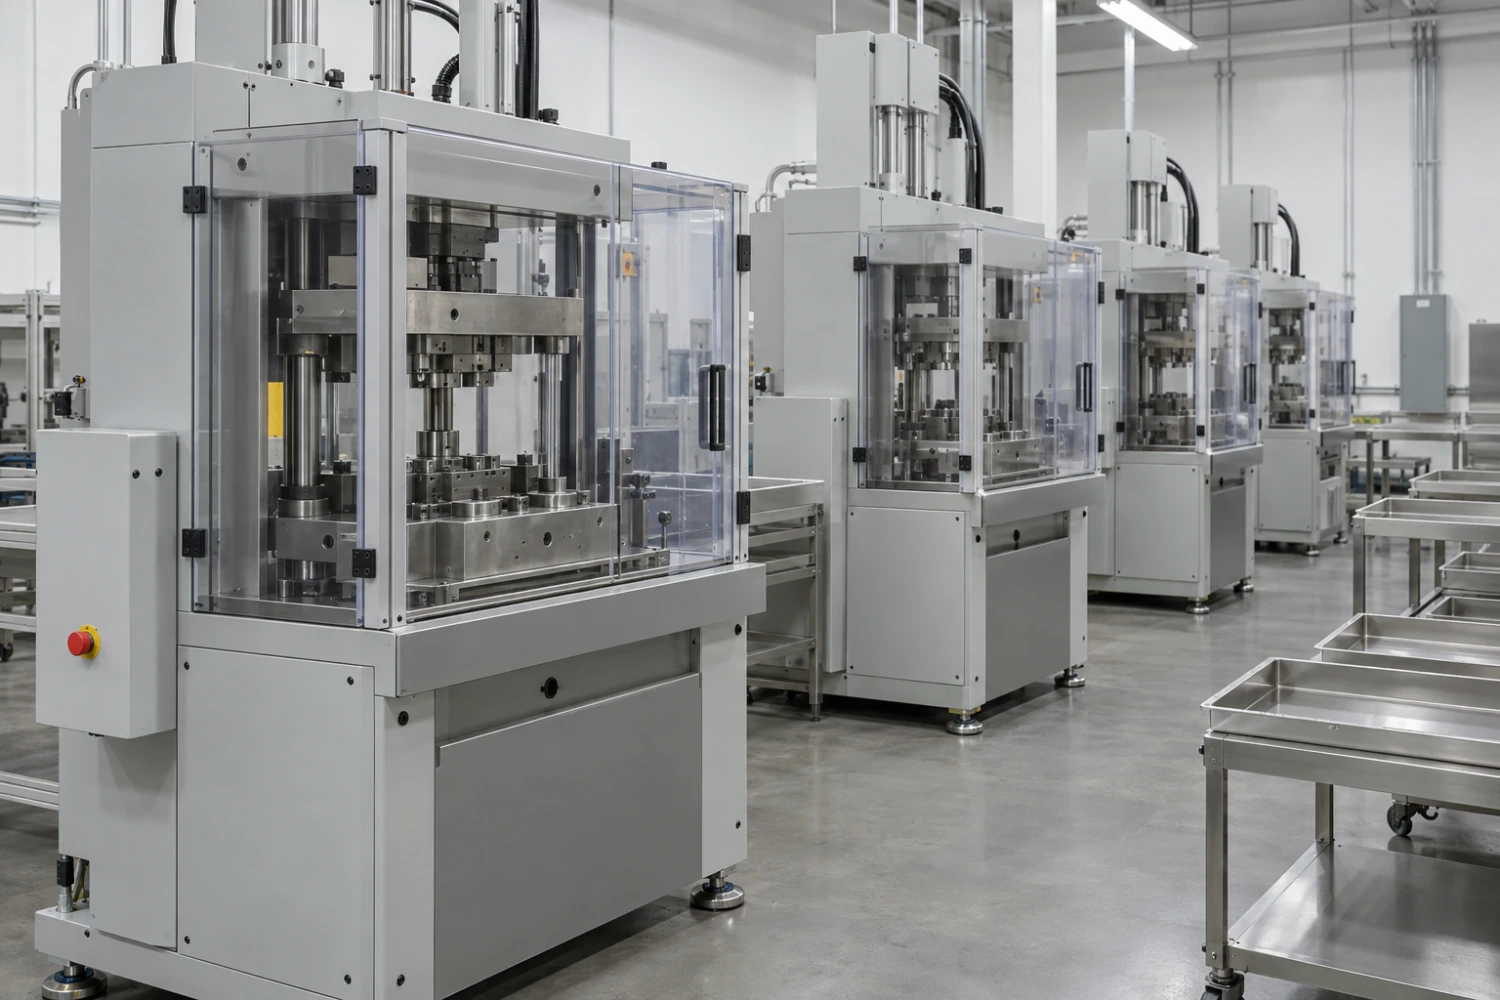
この手順書は、プレス課の機械プレス P-160(公称能力160トン、設備番号 PR-03)に適用する。運転には、プレス機械作業主任者の選任のもと、プレス特別教育の修了が必要である。
4. 新着順
第2.0版第1段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
最大荷重1トン以上のフォークリフトの運転には、フォークリフト運転技能講習の修了証が必要である。修了証は運転時に携帯する。社内では、これに加えて物流課長の構内運転許可を受けた者のみが運転できる。
5. 新着順
第1.3版第1段落
標準リードタイム、納期回答の手順、短納期対応、遅延が見込まれる場合の連絡ルール。
A. 在庫品は受注から3営業日、繰返し受注品は15営業日、新規品は初回30営業日を標準としています。表面処理を伴う品目は、外注工程の日数として5営業日を加算します。年末年始および夏季休業をまたぐ場合は、休業日数を加算して…
6. 新着順
第2.0版第1段落
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
この手順書は、第一加工課に設置するNC旋盤 L-220(3台、設備番号 LT-01からLT-03)の運転に適用する。運転は、社内技能認定の旋盤Bランク以上を保有する者に限る。認定を受けていない者は、認定者の立会いのもとで…
7. 新着順
第1.4版第1段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
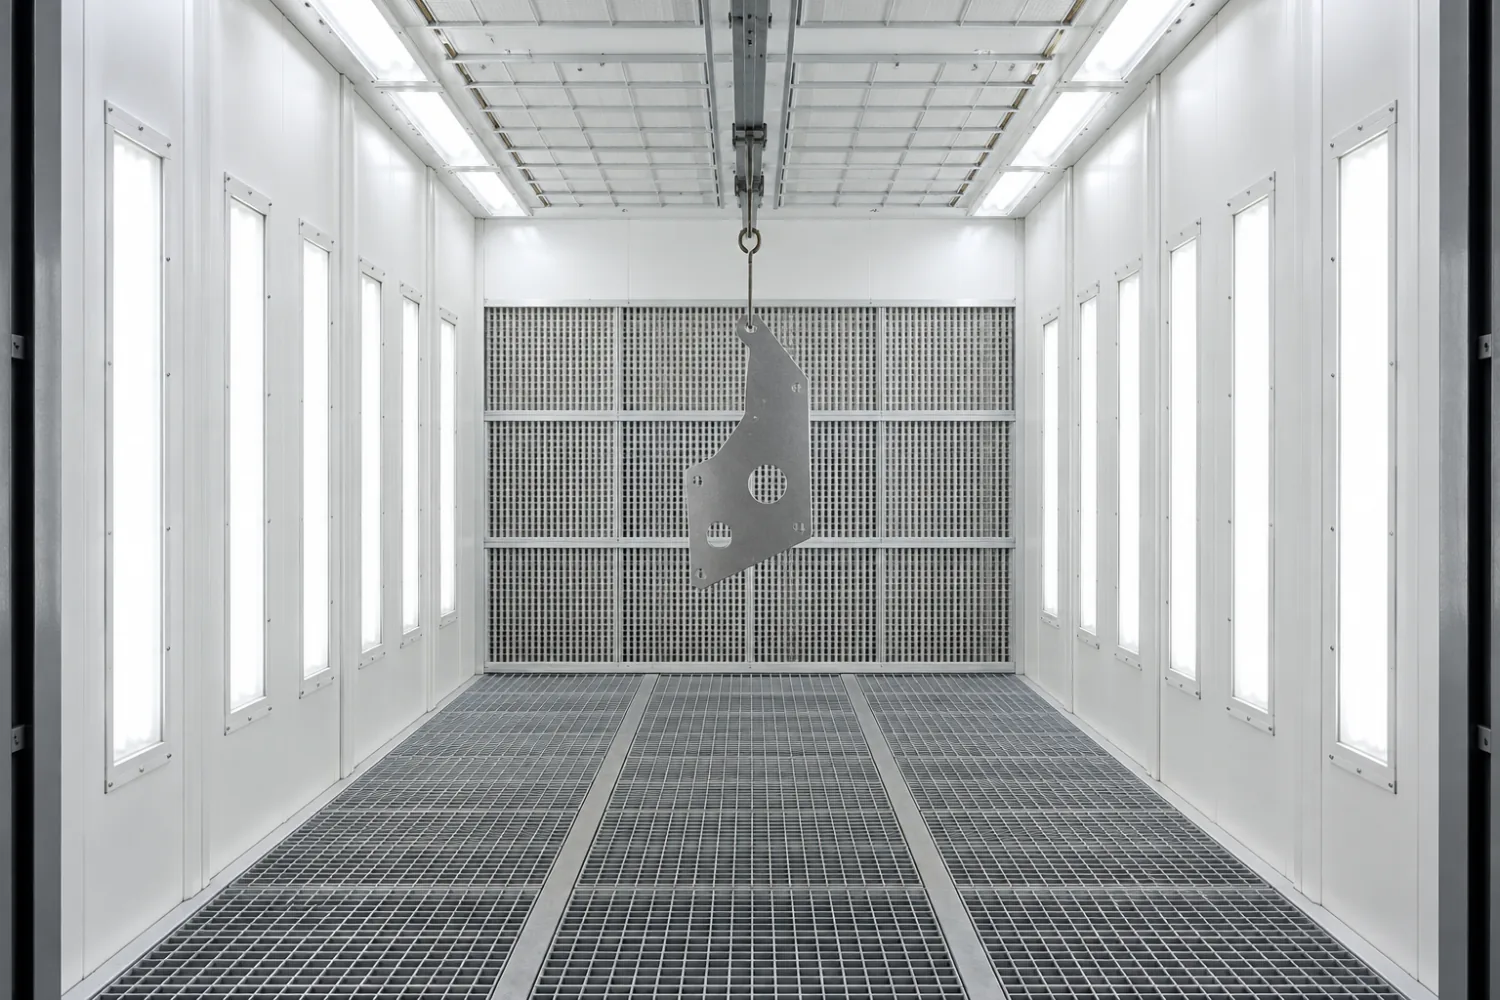
この手順書は、表面処理課の水平流方式塗装ブース(設備番号 PB-01)に適用する。作業には有機溶剤作業主任者の選任を要し、作業者は特定化学物質・有機溶剤の特殊健康診断を受診していることを条件とする。
8. 新着順
第1.4版第1段落
検査成績書・ミルシートの発行、初回提出物(PPAP等)、クレーム受付と是正処置報告の流れ。
A. 品質保証課が製番ごとに発行します。必要な測定項目、サンプル数、提出形式(紙・PDF・顧客指定様式)を受注時に確認し、注文情報へ登録してください。出荷直前の依頼は発行が間に合わないため、遅くとも出荷の5営業日前までに…
9. 新着順
第1.2版第1段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
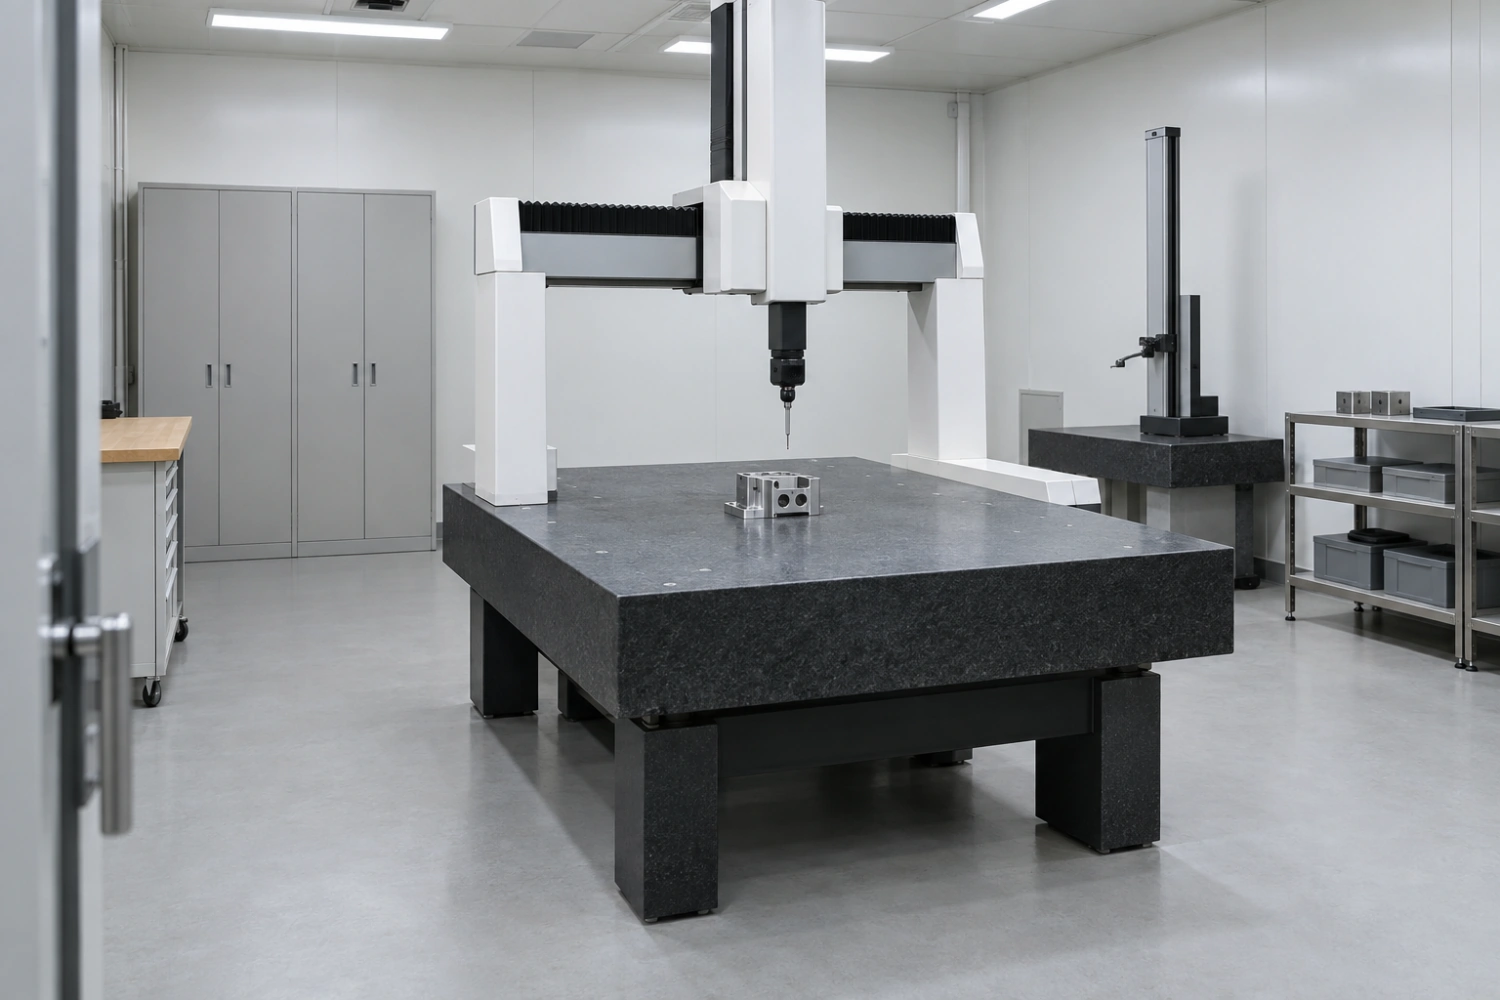
この手順書は、恒温検査室に設置する門形三次元測定機 CMM-30(測定範囲 700×1,000×600mm、設備番号 CM-01)に適用する。操作は品質保証課の認定測定者が行う。
10. 新着順
第1.5版第1段落
立形マシニングセンタ MC-450 の段取り、工具管理、原点設定、加工と異常時対応の手順。
この手順書は、第二加工課の立形マシニングセンタ MC-450(設備番号 MC-01およびMC-02)に適用する。運転は社内技能認定のフライスBランク以上の保有者に限る。
11. 新着順
第1.1版第1段落
ベルトコンベアの非常停止索、防護カバー、ベルト蛇行と清掃、停止時の施錠手順。
この手順書は、組立工程と梱包工程を結ぶベルトコンベア(設備番号 CV-01からCV-04、総延長42m)の安全装置の点検に適用する。
12. 新着順
第1.2版第1段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
段取替えの前に、次に使用する金型を金型置場から出庫し、段取り台車に載せて機側へ運搬する。金型番号、前回使用時の点検記録および補修履歴を確認し、刃先の欠けや摩耗がないことを目視点検する。この準備は前工程の運転中に行い、機械…
13. 新着順
第1.1版第1段落
顧客からの図面改訂・仕様変更の受付方法、改訂記号の管理、在庫と仕掛への影響の扱い。
A. 改訂図は必ず書面またはPDFで受領し、改訂記号と改訂日を確認します。メール本文や電話での口頭指示のみで変更を受け付けてはいけません。受領した改訂図は、当日中に生産技術課へ連携し、図面管理システムへ登録します。
14. 新着順
第1.1版第1段落
熱風循環式乾燥炉の昇温、温度分布の確認、記録計の管理、校正と異常時の製品処置。
この手順書は、表面処理課の熱風循環式乾燥炉(設備番号 DR-01、有効寸法1,200×800×1,000mm)に適用する。焼付塗装の乾燥および部品の予熱に使用する。
15. 新着順
第1.2版第1段落
新規取引開始時の与信審査、支払条件の設定、与信限度額の運用と入金遅延時の対応。
A. 会社概要、登記事項証明書、直近2期の決算書および反社会的勢力でないことの表明書を受領し、経理課の与信審査を経て取引先マスタへ登録します。審査には5営業日を要します。登録完了前の受注・出荷はできません。
16. 新着順
第1.1版第1段落
NDA の締結タイミング、審査依頼の方法、注意すべき条項、締結後の情報管理。
A. 顧客の図面、仕様書、開発計画その他の非公開情報を受領する前に締結します。展示会での名刺交換や公開情報のやり取りの段階では不要ですが、具体的な引合いに入り、図面の提示を受ける前には必ず締結してください。受領後の締結は…
17. 新着順
第1.0版第1段落
展示会出展時の準備、当日の応対、名刺情報の取扱い、引合いの社内連携とフォロー。
A. 開催の3か月前から準備を開始します。出展目的と目標(名刺獲得数、具体的引合件数)を設定し、展示品、パネル、配布資料および要員体制を決めます。展示品に顧客の図面に基づく製品を使用する場合は、必ず当該顧客の承諾を得てく…
18. 新着順
第1.0版第1段落
工場用空気圧縮機のドレン排出、フィルタ・オイル交換、圧力設定、エアー漏れ対策。
この手順書は、ユーティリティ棟のスクリュー式空気圧縮機(設備番号 AC-01およびAC-02、各37kW)とエアードライヤ、受圧タンクに適用する。2台は交互運転とし、毎月1日に主機と従機を入れ替える。
19. 新着順
第1.0版第1段落
試作依頼の受付条件、費用と納期の考え方、量産移行の判断と評価データの取扱い。
A. 試作依頼書に、目的(形状確認・機能評価・量産前検証)、数量、要求精度、評価項目および希望納期を記載して受け付けます。目的により製作方法と費用が大きく変わるため、目的の確認を最優先してください。
20. 新着順
第1.0版第1段落
触針式粗さ計による Ra・Rz の測定条件、評価長さ、測定箇所の選定と判定基準。
この手順書は、触針式表面粗さ測定機(設備番号 SR-01)による加工面の粗さ測定に適用する。図面で算術平均粗さ Ra または最大高さ Rz が指定された部位を対象とする。