設備マニュアルMF-M-001
NC旋盤 L-220 運転手順書
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
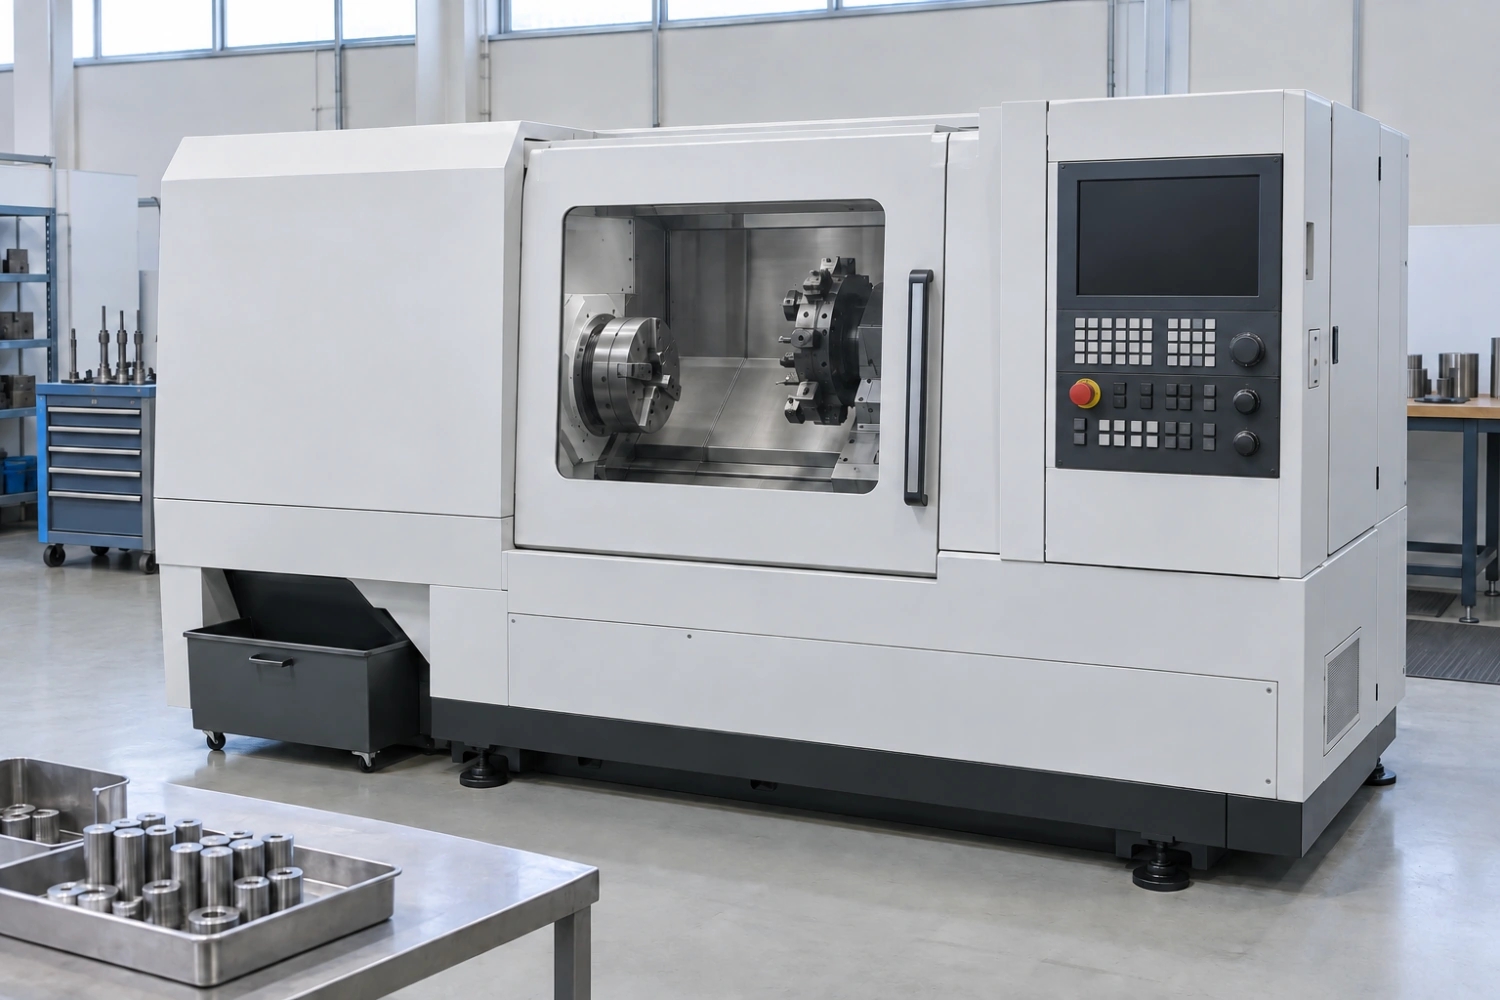
1. 適用範囲と資格
この手順書は、第一加工課に設置するNC旋盤 L-220(3台、設備番号 LT-01からLT-03)の運転に適用する。運転は、社内技能認定の旋盤Bランク以上を保有する者に限る。認定を受けていない者は、認定者の立会いのもとでのみ操作できる。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第1段落・2026年8月13日改訂
2. 保護具
運転にあたっては、安全靴、保護めがねおよび作業帽を着用する。回転部への巻込みを防ぐため、手袋の着用を禁止する。切りくず除去時は耐切創手袋を着用し、必ず主軸を停止させてから行う。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第2段落・2026年8月13日改訂
3. 始業前点検
運転開始前に、潤滑油量(油面計の上下限の間にあること)、切削油の濃度(屈折計で5%から8%)、エアー圧力(0.5MPa以上)、非常停止ボタンの復帰状態およびチャック爪の締付けを確認する。点検結果は日常点検表に記録する。異常がある場合は運転せず、保全課へ連絡する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第3段落・2026年8月13日改訂
4. 暖機運転
電源投入後、主軸を500min-1で10分間、続いて1,500min-1で5分間回転させて暖機する。始業直後の寸法変化を抑えるため、暖機運転を省略してはならない。週明けの始業時は、暖機時間を20分に延長する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第4段落・2026年8月13日改訂
5. プログラムの呼出しと確認
加工プログラムは、図面番号と改訂記号が一致するものを呼び出す。呼出し後、工具補正値、ワーク座標系(G54からG59)および主軸回転数の上限設定を画面で確認する。改訂記号が一致しないプログラムでの加工を禁止する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第5段落・2026年8月13日改訂
6. 段取りと初品確認
チャック爪の交換後は、ダイヤルゲージで振れが0.02mm以内であることを確認する。段取り替え後の最初の1個は、加工後ただちに全寸法を測定し、初品検査記録に記入する。公差の中心から外れている場合は、工具補正値を修正し、再度初品を測定する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第6段落・2026年8月13日改訂
7. 運転中の監視
運転中は、異音、異常振動、切りくずの色の変化および切削油の吐出状態を監視する。切りくずが青紫色に変色している場合は切削速度が過大であるため、ただちに停止して条件を見直す。連続運転時は、10個ごとに寸法を抜取り測定し、工程内検査記録に記入する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第7段落・2026年8月13日改訂
8. 停止と後始末
運転終了時は、プログラム終了後に主軸の停止を確認してからドアを開く。切りくずを回収し、ベッド面およびチャック周辺を清掃したうえで、摺動面に防錆油を塗布する。切削油タンクの液面が下限を下回っている場合は補充し、補充量を記録する。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第8段落・2026年8月13日改訂
9. 異常時の対応
アラームが発生した場合は、アラーム番号を記録し、取扱説明書の一覧で内容を確認する。主軸過負荷(AL-401)および工具折損検知(AL-512)については、復帰操作を行わず保全課へ連絡する。復帰操作を繰り返すと主軸軸受を損傷するおそれがある。
NC旋盤 L-220 運転手順書(MF-M-001)第2.0版 第9段落・2026年8月13日改訂
この文書は役に立ちましたか?
この文書への評価: 役に立った 1 / 立たなかった 1