候補 1
第1.2版第7段落
社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
検索語に最も近い段落を上位 3 件まで表示します。
1. 関連度 100
第1.2版第7段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
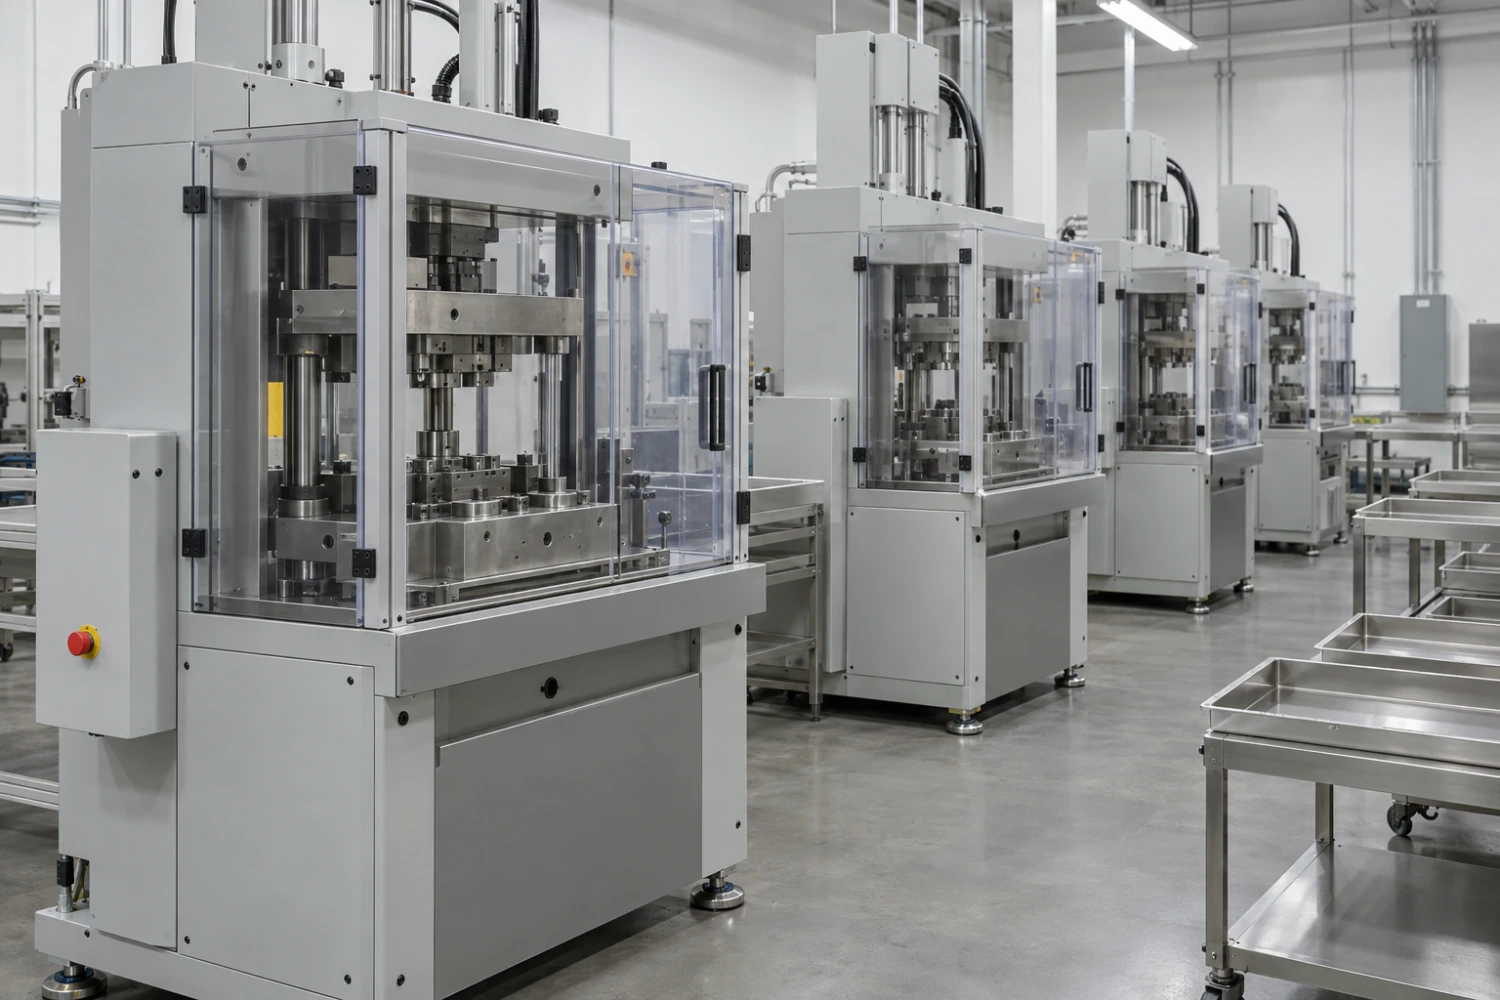
段取替えの標準所要時間は、小型金型で25分、中型金型で40分とする。60分を超えた場合は、遅延の原因を段取記録に記載し、班長が翌日の生産会議で報告する。
2. 関連度 93
第1.2版第1段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
段取替えの前に、次に使用する金型を金型置場から出庫し、段取り台車に載せて機側へ運搬する。金型番号、前回使用時の点検記録および補修履歴を確認し、刃先の欠けや摩耗がないことを目視点検する。この準備は前工程の運転中に行い、機械停止時間に含めない。
3. 関連度 58
第2.1版第6段落
160トンプレス機の安全装置確認、材料セット、運転モード、停止手順と禁止事項。
段取り替え後の初品は、外観、寸法およびバリの有無を全項目測定し、初品検査記録に記入する。量産中は50ショットごとに抜取り検査を行い、バリ高さが0.05mmを超えた場合は工程を停止して金型の刃先を点検する。
4. 関連度 57
第1.2版第8段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
取り外した金型は、刃先に防錆油を塗布し、上下型をスペーサで固定したうえで金型置場の指定棚へ返却する。使用ショット数を金型管理台帳に加算し、規定ショット数に達した金型は「要研磨」の札を付ける。
5. 関連度 50
第1.0版第6段落
抜き加工のバリ高さが0.05mmを超えた事例。クリアランス過大と刃先摩耗の複合が原因。
金型管理台帳に累計ショット数の自動加算と、研磨基準到達時の警告表示を追加した。段取替え手順書に、取付け前の刃先目視点検を明記した(MF-M-005 第1項)。板厚については、受入時にミルシートの実測値を確認し、公称値から+0.05mmを超える場合は生産技術課へ…
6. 関連度 49
第1.2版第3段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
新しい金型を載せる前に、ボルスタ面の切りくず、スクラップおよび油だまりを除去する。異物が残っていると金型が傾き、片当たりによる刃先欠けの原因となる。清掃後、平行度をすき間ゲージで確認する。
7. 関連度 47
第2.1版第3段落
160トンプレス機の安全装置確認、材料セット、運転モード、停止手順と禁止事項。
取り付けられている金型番号が作業指示書と一致することを確認する。金型のボルトの緩み、ストリッパの動作およびスクラップ排出経路を点検する。ダイハイトの設定値は金型管理台帳の値と照合する。
8. 関連度 46
第1.2版第2段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
スライドを上死点で停止させ、電源を遮断し、安全ブロックを挿入する。クッションピンを抜き、スライド側の締付ボルトを対角順に緩める。金型吊具をアイボルトに取り付け、ホイストで水平を保ちながら吊り上げる。吊り上げ中は金型の下に立ち入らない。
9. 関連度 41
第2.0版第3段落
見積依頼の受付から回答までの標準日数、原価の考え方、有効期限と値引きの決裁について。
A. 材料費、加工費(段取時間と加工時間に部門別のチャージレートを乗じたもの)、外注費、検査費および管理費を積み上げ、これに利益を加えて算出します。ロットサイズにより段取費の按分が変わるため、数量が変われば単価も変わります。見積書には必ず前提数量を記載してくだ…
10. 関連度 40
第1.2版第4段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
金型を位置決めキーに合わせて設置し、締付ボルトを対角順に仮締めした後、規定トルク(M16で200N・m)で本締めする。トルクレンチは校正済みのものを使用し、校正有効期限を確認する。
11. 関連度 39
第1.0版第5段落
抜き加工のバリ高さが0.05mmを超えた事例。クリアランス過大と刃先摩耗の複合が原因。
生産を停止し、予備金型へ交換した。摩耗した金型は研磨に出した。隔離したロットは全数バリ取りのうえ、再検査で合格したものを出荷した。
12. 関連度 39
第1.2版第5段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
金型管理台帳に記載されたダイハイト値にスライド調整を合わせる。粘土またはヒューズ材を用いて下死点でのクリアランスを確認し、板厚に対する設計値との差が0.05mm以内であることを確認する。
13. 関連度 37
第2.0版第6段落
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
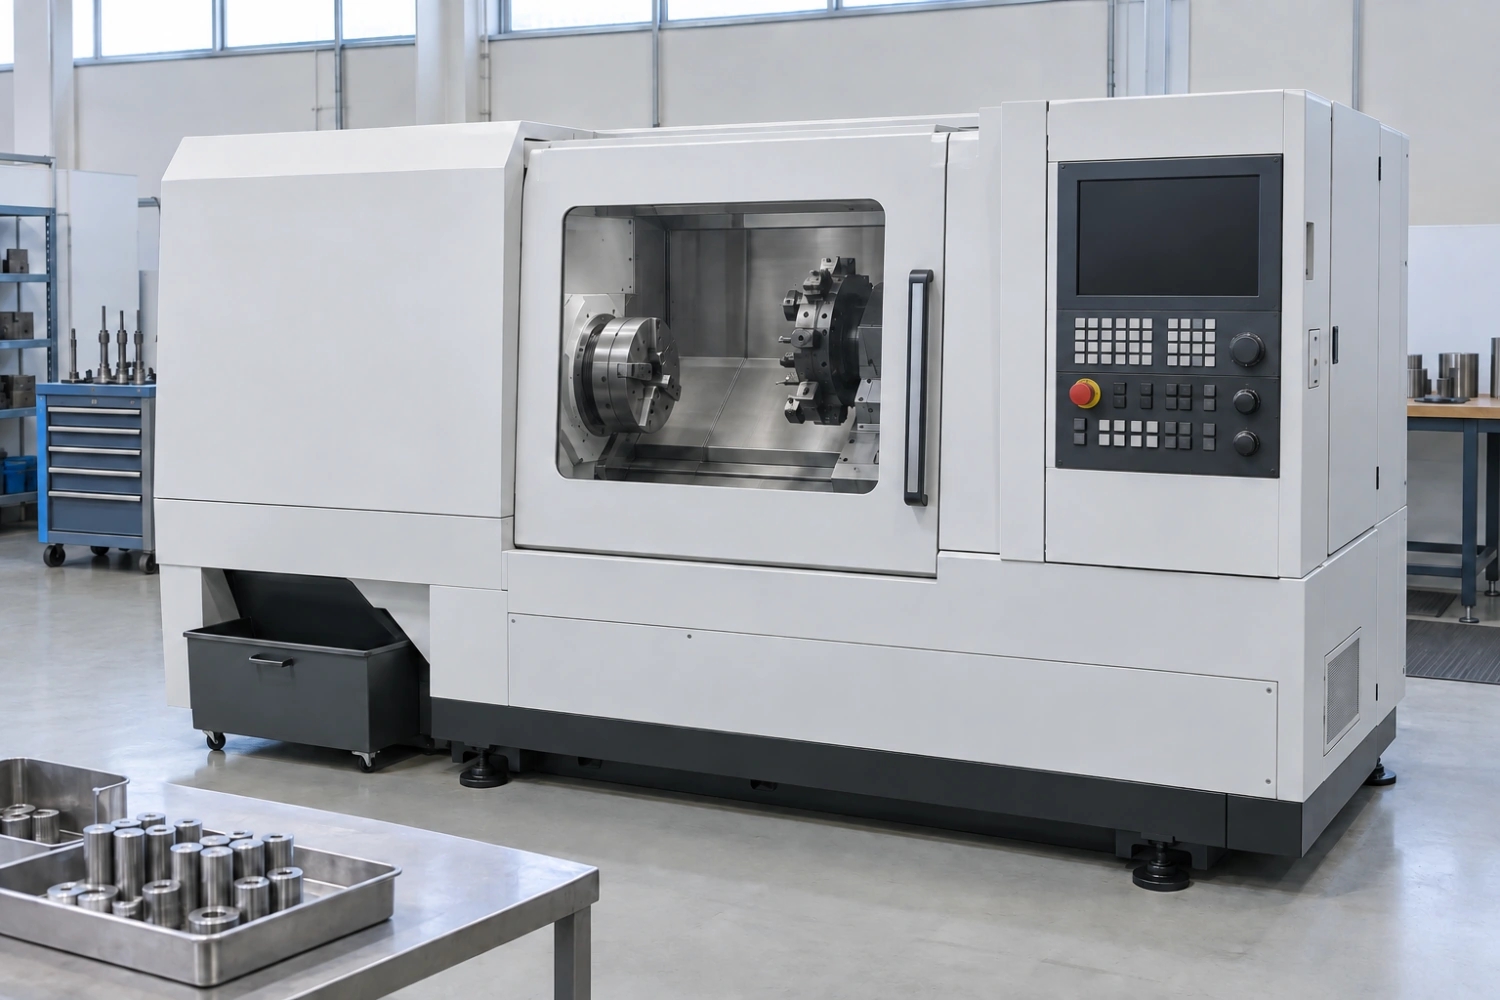
チャック爪の交換後は、ダイヤルゲージで振れが0.02mm以内であることを確認する。段取り替え後の最初の1個は、加工後ただちに全寸法を測定し、初品検査記録に記入する。公差の中心から外れている場合は、工具補正値を修正し、再度初品を測定する。
14. 関連度 36
第1.0版第7段落
抜き加工のバリ高さが0.05mmを超えた事例。クリアランス過大と刃先摩耗の複合が原因。
全プレス金型について、累計ショット数と研磨履歴を棚卸しした。基準の80%に達していた金型3型を計画研磨の対象に追加した。バリ高さの工程内検査を50ショットごとに明文化した(MF-M-004 第6項)。
15. 関連度 33
第1.0版第3段落
抜き加工のバリ高さが0.05mmを超えた事例。クリアランス過大と刃先摩耗の複合が原因。
金型の刃先を工具顕微鏡で観察したところ、パンチ刃先に0.08mmの摩耗が認められた。金型管理台帳を確認すると、累計ショット数が48万回で、研磨基準の40万回を超過していた。さらに、材料のミルシートを確認したところ、当該ロットの板厚が公称1.6mmに対し1.68…
16. 関連度 31
第1.3版第4段落
標準リードタイム、納期回答の手順、短納期対応、遅延が見込まれる場合の連絡ルール。
A. 受け付けられます。ただし、分納の回数が増えるほど段取回数と輸送費が増加するため、3回を超える分納については追加費用の協議を行ってください。分納の各回の数量と納期は、注文書に明記してもらう必要があります。
17. 関連度 29
第1.0版第2段落
試作依頼の受付条件、費用と納期の考え方、量産移行の判断と評価データの取扱い。
A. 試作は段取費の比率が高く、量産単価では引き受けられません。実費(材料費+実作業時間×チャージレート)に基づいて見積します。量産受注を前提とする場合であっても、試作費の無償対応は行いません。無償とする判断が必要な場合は営業部長の承認を得てください。
18. 関連度 24
第2.1版第7段落
160トンプレス機の安全装置確認、材料セット、運転モード、停止手順と禁止事項。
運転中に金型内へ手を入れてはならない。材料の詰まりを除去する場合は、必ずスライドを停止させ、電源を遮断し、安全ブロックを挿入してから作業する。安全装置を無効化した状態での運転は、いかなる理由があっても禁止する。
19. 関連度 24
第1.0版第4段落
抜き加工のバリ高さが0.05mmを超えた事例。クリアランス過大と刃先摩耗の複合が原因。
刃先摩耗により切れ味が低下していたところへ、板厚の上振れが重なり、実効クリアランスが設計値(板厚の8%)から13%相当へ拡大したことが原因である。金型のショット数管理が台帳上のみで、現場での研磨判断につながっていなかった。
20. 関連度 24
第1.1版第2段落
顧客からの図面改訂・仕様変更の受付方法、改訂記号の管理、在庫と仕掛への影響の扱い。
A. 加工プログラム、検査基準、治具、金型および購買の発注仕様に影響します。製造部門は改訂記号が一致するプログラムでのみ加工を行うため(MF-M-001 第5項)、登録が遅れると生産が停止します。改訂の連携遅れは、不適合品の主要な原因です。