候補 1
第1.2版第4段落
4. 取付け
金型を位置決めキーに合わせて設置し、締付ボルトを対角順に仮締めした後、規定トルク(M16で200N・m)で本締めする。トルクレンチは校正済みのものを使用し、校正有効期限を確認する。
該当段落を開く社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
適用中: 設備マニュアル
絞り込みを外す検索語に最も近い段落を上位 3 件まで表示します。
1. 関連度 100
第1.2版第4段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
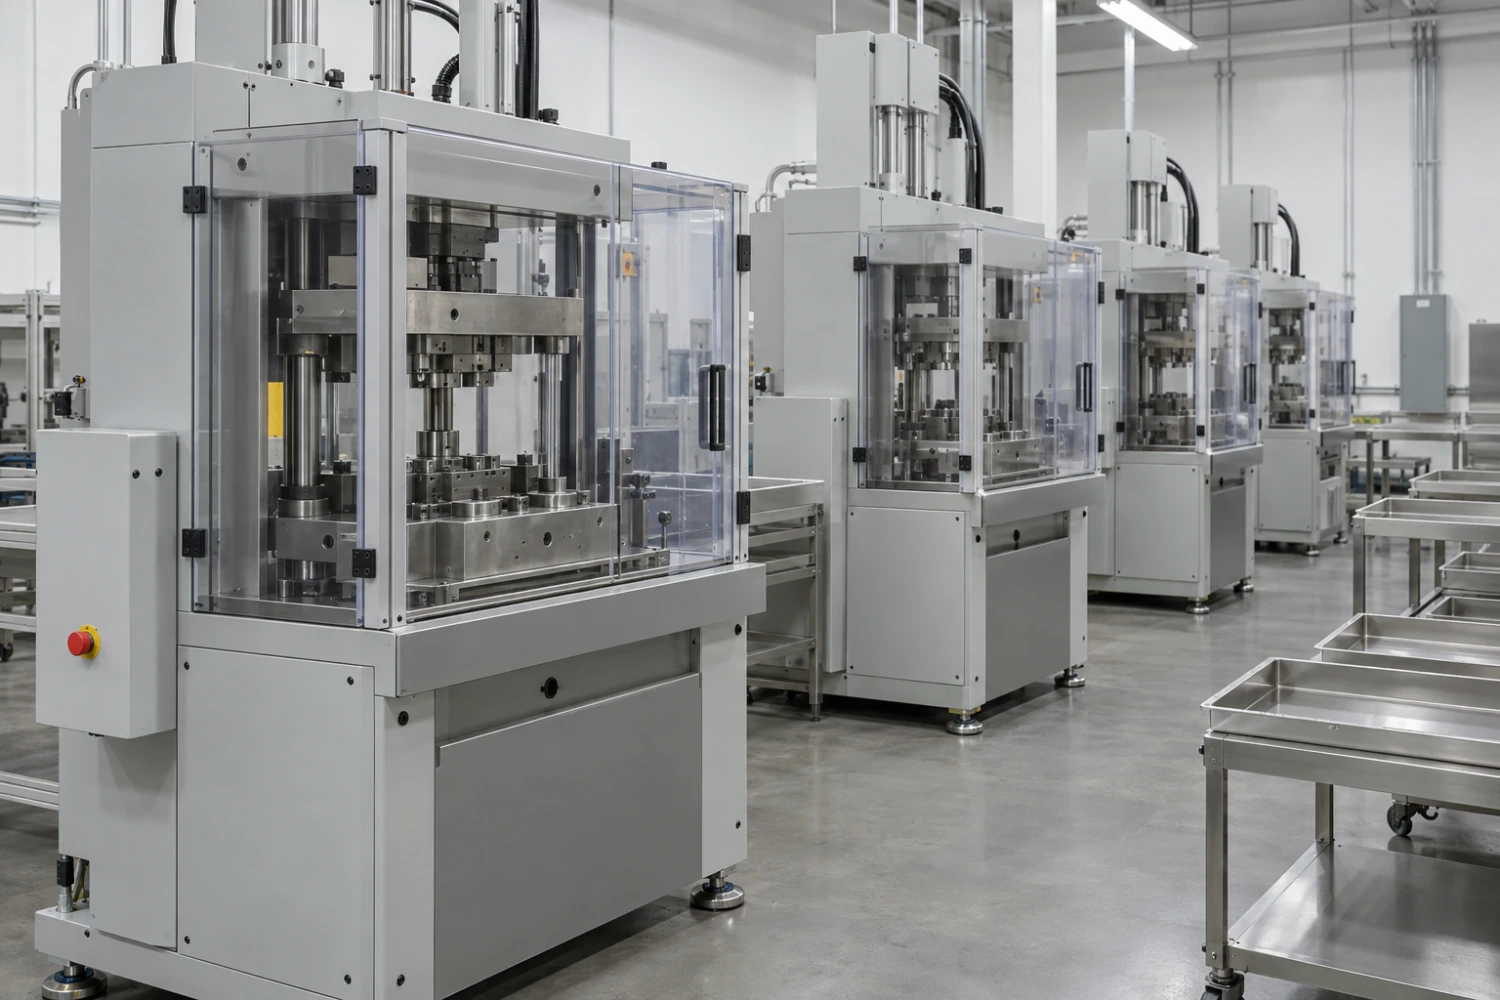
金型を位置決めキーに合わせて設置し、締付ボルトを対角順に仮締めした後、規定トルク(M16で200N・m)で本締めする。トルクレンチは校正済みのものを使用し、校正有効期限を確認する。
2. 関連度 99
第1.2版第8段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
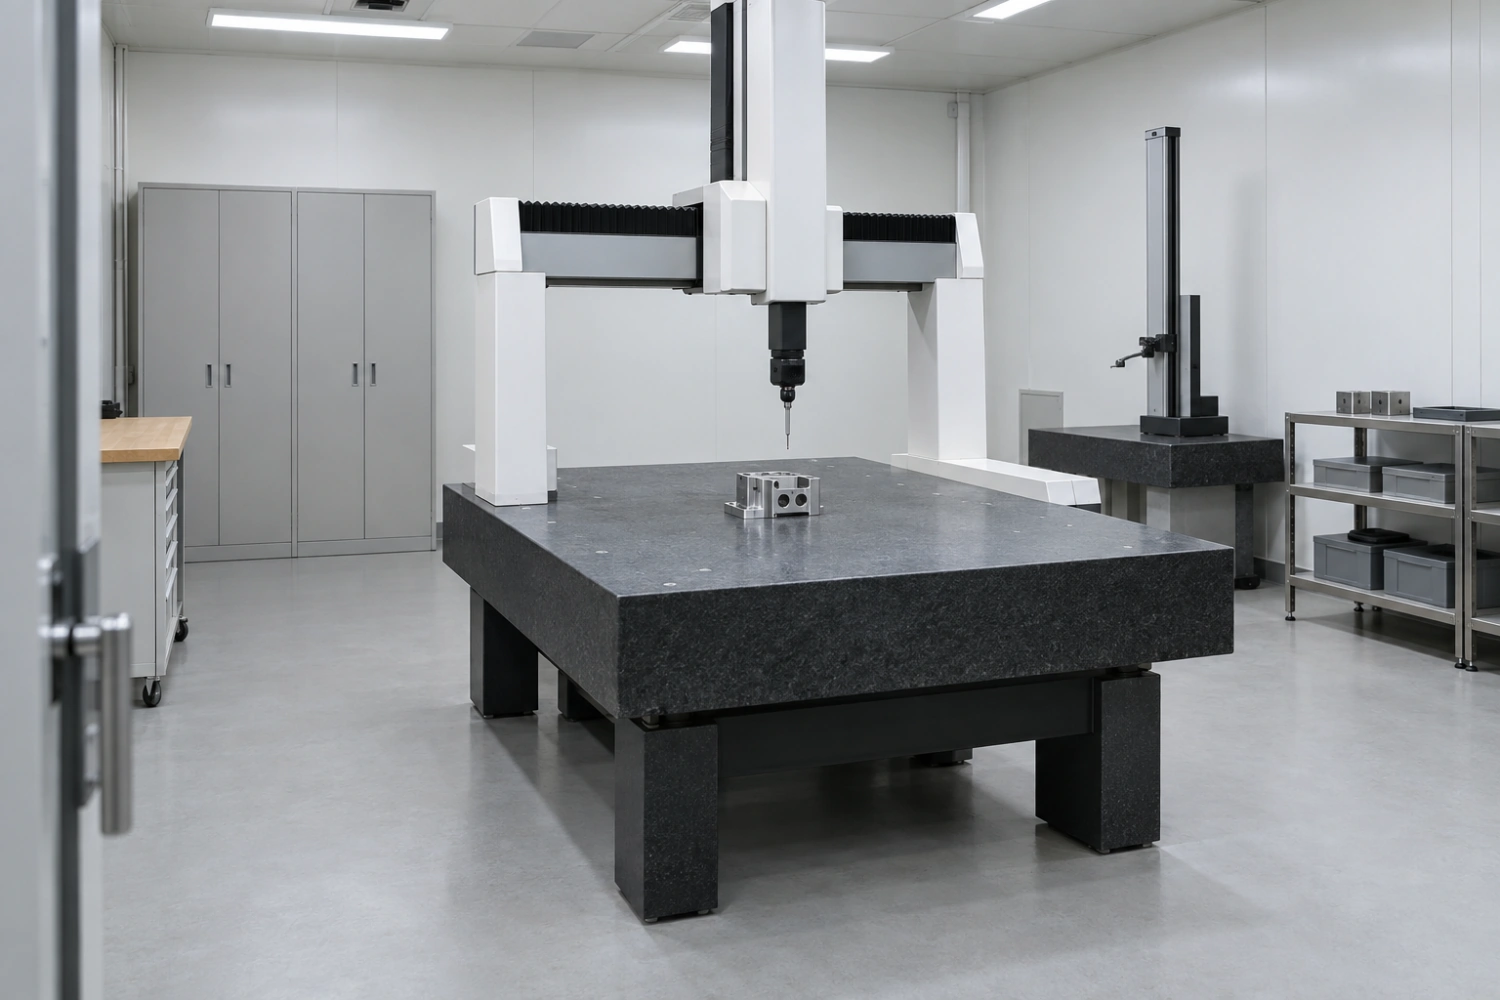
測定機本体は年1回、外部校正機関によるJIS B 7440に基づく精度検査を受ける。校正証明書と検査成績書は品質保証課が保管し、校正の有効期限が切れた測定機での検査を禁止する。
3. 関連度 36
第1.1版第1段落
熱風循環式乾燥炉の昇温、温度分布の確認、記録計の管理、校正と異常時の製品処置。
この手順書は、表面処理課の熱風循環式乾燥炉(設備番号 DR-01、有効寸法1,200×800×1,000mm)に適用する。焼付塗装の乾燥および部品の予熱に使用する。