候補 1
第2.0版第1段落
1. 運転資格
最大荷重1トン以上のフォークリフトの運転には、フォークリフト運転技能講習の修了証が必要である。修了証は運転時に携帯する。社内では、これに加えて物流課長の構内運転許可を受けた者のみが運転できる。
該当段落を開く社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
適用中: 設備マニュアル / 製造部 / 営業部
絞り込みを外す検索語に最も近い段落を上位 3 件まで表示します。
候補 1
第2.0版第1段落
最大荷重1トン以上のフォークリフトの運転には、フォークリフト運転技能講習の修了証が必要である。修了証は運転時に携帯する。社内では、これに加えて物流課長の構内運転許可を受けた者のみが運転できる。
該当段落を開く候補 2
第2.0版第9段落
フォークリフトは、法令に基づき年1回の特定自主検査(年次検査)および月1回の定期自主検査を実施する。年次検査は有資格者または検査業者が行い、検査標章を車体に貼付する。検査記録は3年間保存する。
該当段落を開く候補 3
第2.0版第7段落
電動フォークリフトの充電は、指定の充電エリアで行う。充電中は水素が発生するため、換気扇を運転し、火気および静電気を発生させる作業を禁止する。バッテリ液の補充には精製水を使用し、補充日を管理表に記録する。
該当段落を開く1. 関連度 100
第2.0版第1段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
最大荷重1トン以上のフォークリフトの運転には、フォークリフト運転技能講習の修了証が必要である。修了証は運転時に携帯する。社内では、これに加えて物流課長の構内運転許可を受けた者のみが運転できる。
2. 関連度 73
第2.0版第9段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
フォークリフトは、法令に基づき年1回の特定自主検査(年次検査)および月1回の定期自主検査を実施する。年次検査は有資格者または検査業者が行い、検査標章を車体に貼付する。検査記録は3年間保存する。
3. 関連度 70
第2.0版第7段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
電動フォークリフトの充電は、指定の充電エリアで行う。充電中は水素が発生するため、換気扇を運転し、火気および静電気を発生させる作業を禁止する。バッテリ液の補充には精製水を使用し、補充日を管理表に記録する。
4. 関連度 43
第2.0版第5段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
定格荷重を超える荷役、フォーク上への人の搭乗、荷の下への立入りおよび片フォークでの荷役を禁止する。パレットからはみ出した荷、荷崩れのおそれがある積付けは、荷直しを行ってから運搬する。
5. 関連度 34
第2.0版第6段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
停車時は、フォークを床面まで下げ、マストを前傾させ、パーキングブレーキをかけ、キーを抜く。運転席を離れる際は、傾斜地を避け、指定の駐車区画に停める。通路上への放置を禁止する。
6. 関連度 33
第2.0版第2段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
運転開始前に、ブレーキ、前照灯、後退警報ブザー、ホーン、タイヤの摩耗と空気圧、フォークの亀裂、油圧ホースの漏れおよびバッテリ残量を点検する。点検結果は始業点検表に記録し、1年間保存する。
7. 関連度 30
第2.0版第3段落
フォークリフトの運転資格、始業点検、構内走行ルール、荷役の禁止事項と充電の取扱い。
構内の最高速度は時速8キロメートル、交差点および出入口では時速4キロメートル以下とする。見通しの悪い交差点では一時停止し、ホーンを鳴らして接近を知らせる。荷を積んだ状態での走行では、フォークを地上15cmから20cmの高さに保つ。
8. 関連度 22
第1.2版第3段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
エアー圧力(0.4MPa以上)、除振台の状態、ガイド面の清掃状態および異物の有無を確認する。ガイド面はリントフリークロスに専用クリーナを含ませて拭き取る。研磨剤入りのクリーナを使用してはならない。
9. 関連度 20
第1.4版第5段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
塗料は使用前に3分間以上撹拌し、指定のシンナーで希釈する。希釈率は塗料仕様書に従い、粘度はフォードカップNo.4で13秒から16秒に調整する。調合した塗料は当日中に使い切り、翌日への持ち越しを禁止する。
10. 関連度 11
第1.0版第1段落
工場用空気圧縮機のドレン排出、フィルタ・オイル交換、圧力設定、エアー漏れ対策。
この手順書は、ユーティリティ棟のスクリュー式空気圧縮機(設備番号 AC-01およびAC-02、各37kW)とエアードライヤ、受圧タンクに適用する。2台は交互運転とし、毎月1日に主機と従機を入れ替える。
11. 関連度 11
第1.2版第5段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
金型管理台帳に記載されたダイハイト値にスライド調整を合わせる。粘土またはヒューズ材を用いて下死点でのクリアランスを確認し、板厚に対する設計値との差が0.05mm以内であることを確認する。
12. 関連度 10
第1.2版第2段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
検査室の温度は20±1度、相対湿度は50±10%に維持する。測定前に、ワークを検査室内で2時間以上放置して温度をなじませる。加工直後の温まったワークをそのまま測定すると、熱膨張により寸法が大きく出る。
13. 関連度 10
第1.5版第5段落
立形マシニングセンタ MC-450 の段取り、工具管理、原点設定、加工と異常時対応の手順。
ワーク座標系の原点は、タッチセンサを用いて設定する。X軸およびY軸は基準面の2点、Z軸は上面をタッチして設定する。設定後、シングルブロック運転で最初の位置決めを確認し、工具とワークの干渉がないことを目視で確かめる。
14. 関連度 8
第1.5版第4段落
立形マシニングセンタ MC-450 の段取り、工具管理、原点設定、加工と異常時対応の手順。
バイスによる固定では、口金の平行度を確認し、ワークの浮きが0.02mm以内であることをすき間ゲージで確認する。薄板を固定する場合は、変形を防ぐため締付トルクを15N・m以下とし、必要に応じて補助ブロックを併用する。
15. 関連度 8
第1.2版第5段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
ワークはクランプ治具で固定するが、測定値に影響する変形を与えない締付力とする。薄肉部品では3点支持を基本とする。設置後、座標系の設定(平面、直線、点による6自由度の拘束)を行い、繰返し測定で0.005mm以内の再現性を確認する。
16. 関連度 7
第2.0版第5段落
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
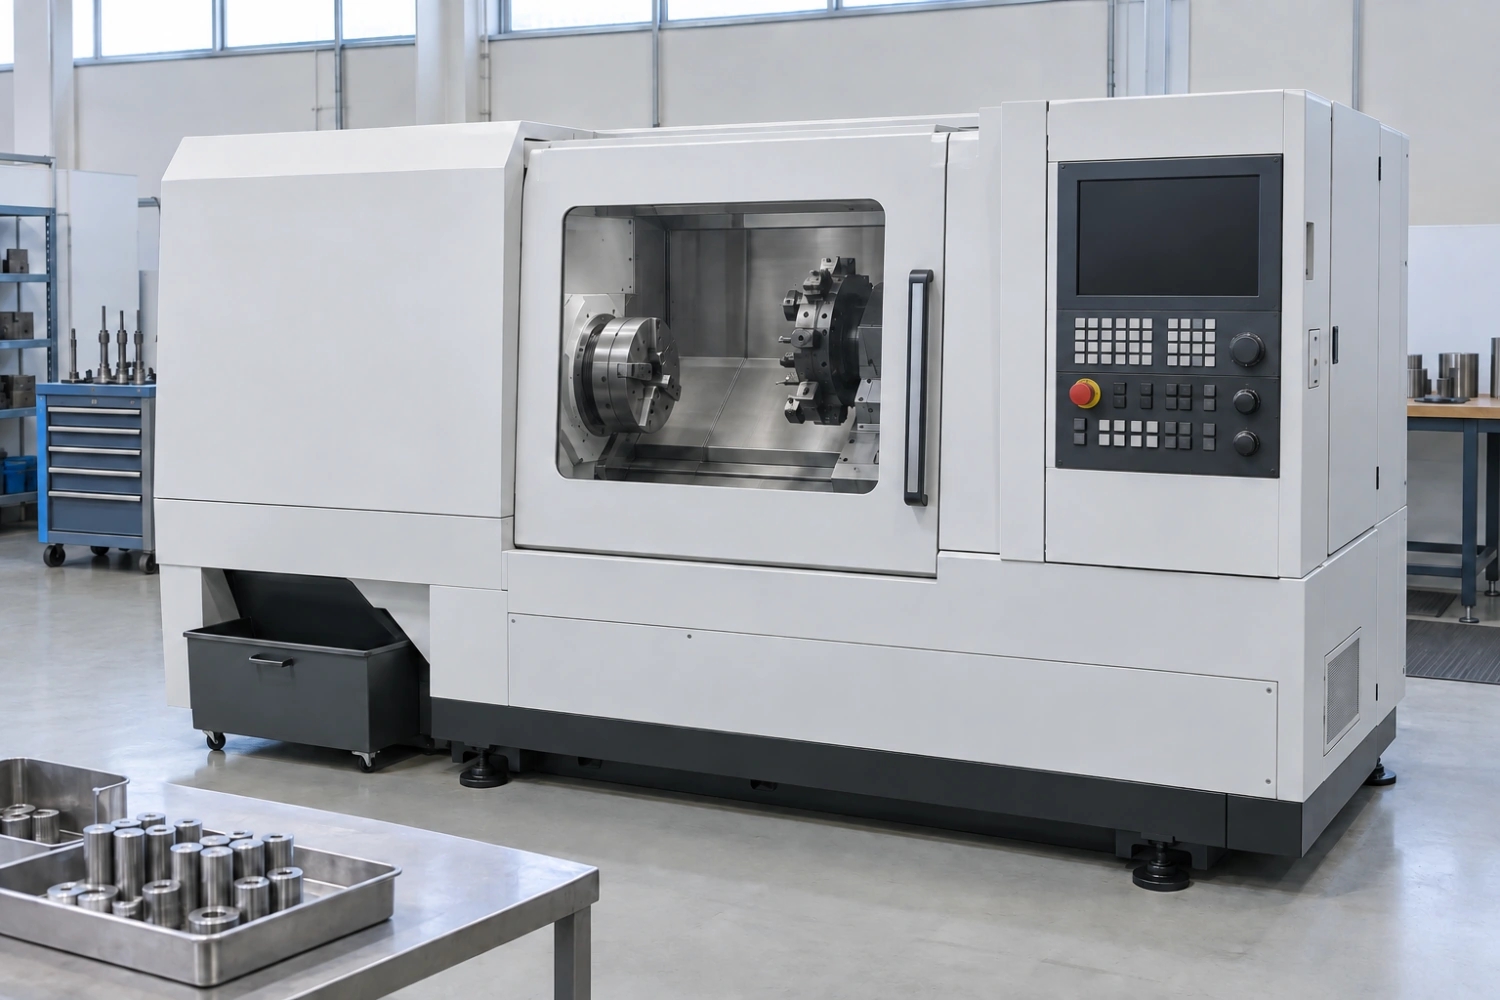
加工プログラムは、図面番号と改訂記号が一致するものを呼び出す。呼出し後、工具補正値、ワーク座標系(G54からG59)および主軸回転数の上限設定を画面で確認する。改訂記号が一致しないプログラムでの加工を禁止する。
17. 関連度 7
第1.2版第6段落
金型の取外し・取付け、ダイハイト調整、初品確認までの段取替え標準手順と所要時間。
材料をセットせずに寸動で1ストロークを動作させ、干渉音がないことを確認する。続いて単発モードで初品を製作し、外観、寸法、バリ高さおよびスクラップの排出状態を確認する。初品が合格するまで連続運転へ移行しない。
18. 関連度 7
第1.0版第5段落
工場用空気圧縮機のドレン排出、フィルタ・オイル交換、圧力設定、エアー漏れ対策。
四半期ごとに、生産停止中の休日に工場内のエアー漏れ点検を実施する。継手、ホース、電磁弁およびカプラを対象に、超音波リークディテクタまたは石けん水で確認する。発見した漏れは漏れ箇所一覧に記載し、次回の計画保全で処置する。