候補 1
第1.1版第3段落
3. 標準条件
焼付塗装の標準条件は、炉内温度160度、保持時間20分とする。厚物(板厚6mm以上)については、昇温の遅れを考慮して保持時間を30分とする。品目ごとの条件は作業指示書の指定を優先する。
該当段落を開く社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
適用中: 設備マニュアル / 総務部 / 製造部 / 営業部
絞り込みを外す検索語に最も近い段落を上位 3 件まで表示します。
候補 1
第1.1版第3段落
焼付塗装の標準条件は、炉内温度160度、保持時間20分とする。厚物(板厚6mm以上)については、昇温の遅れを考慮して保持時間を30分とする。品目ごとの条件は作業指示書の指定を優先する。
該当段落を開く候補 2
第1.4版第4段落
塗装時のブース内温度は20度から28度、相対湿度は75%以下とする。湿度が高い状態での塗装は、白化(ブラッシング)の原因となる。条件を外れる場合は、除湿機を運転し、条件を満たすまで作業を待機する。
該当段落を開く候補 3
第1.0版第2段落
カットオフ値は、Ra が0.1μmを超え2μm以下の場合0.8mm、2μmを超え10μm以下の場合2.5mmとする。評価長さはカットオフ値の5倍を標準とし、測定速度は0.5mm/sとする。条件は測定記録に必ず併記する。
該当段落を開く1. 関連度 100
第1.1版第3段落
熱風循環式乾燥炉の昇温、温度分布の確認、記録計の管理、校正と異常時の製品処置。
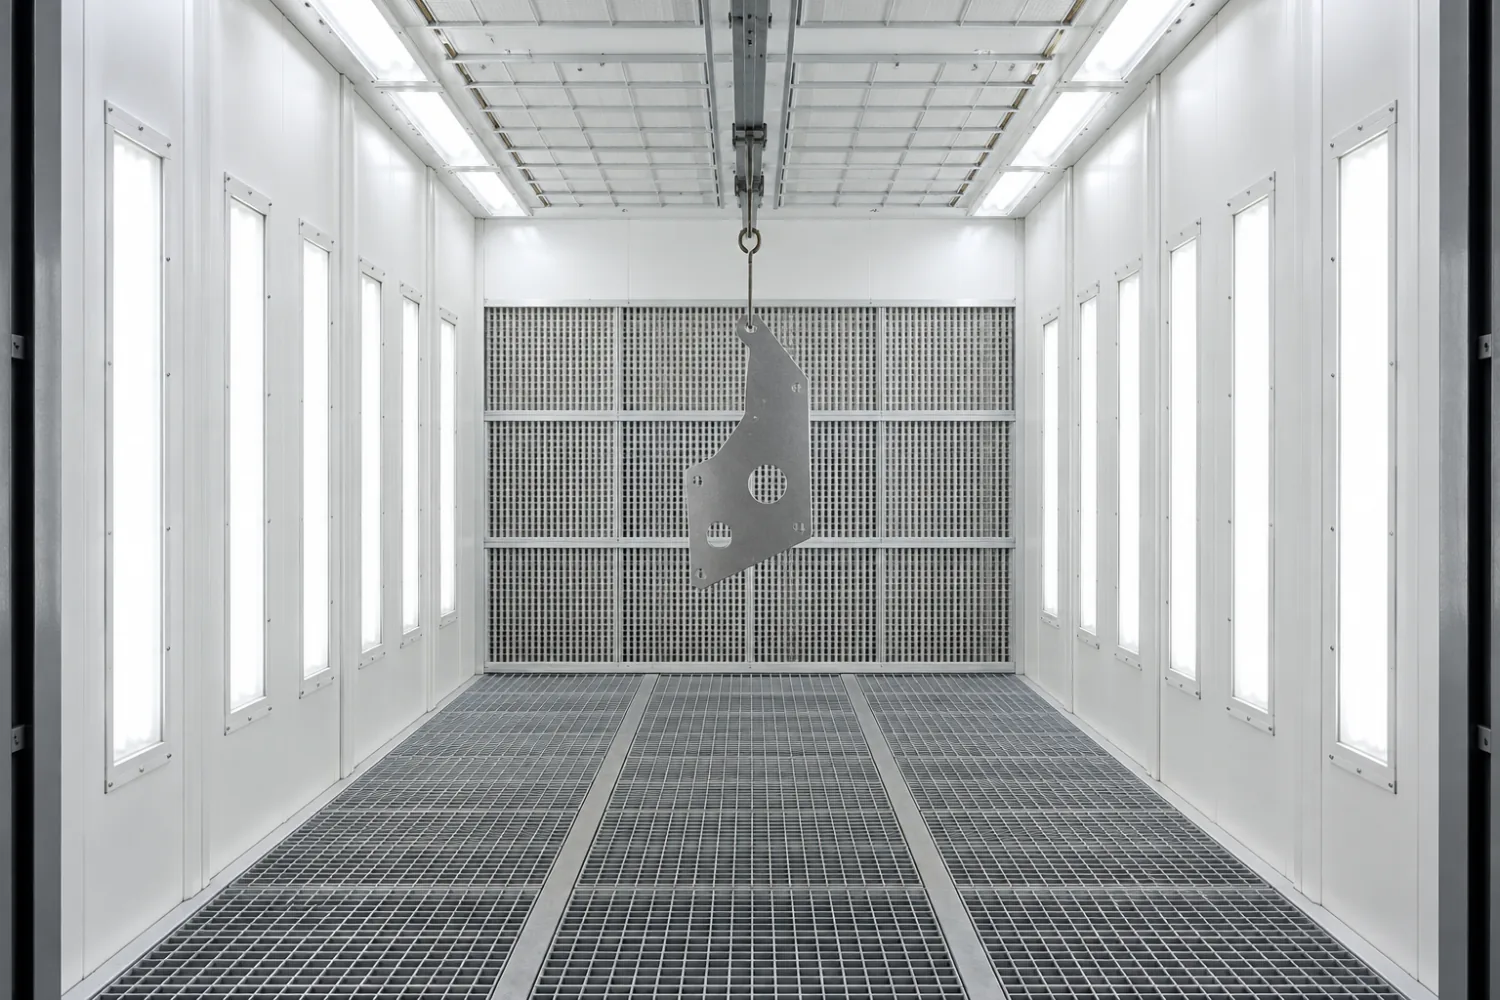
焼付塗装の標準条件は、炉内温度160度、保持時間20分とする。厚物(板厚6mm以上)については、昇温の遅れを考慮して保持時間を30分とする。品目ごとの条件は作業指示書の指定を優先する。
2. 関連度 98
第1.4版第4段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
塗装時のブース内温度は20度から28度、相対湿度は75%以下とする。湿度が高い状態での塗装は、白化(ブラッシング)の原因となる。条件を外れる場合は、除湿機を運転し、条件を満たすまで作業を待機する。
3. 関連度 75
第1.0版第2段落
触針式粗さ計による Ra・Rz の測定条件、評価長さ、測定箇所の選定と判定基準。
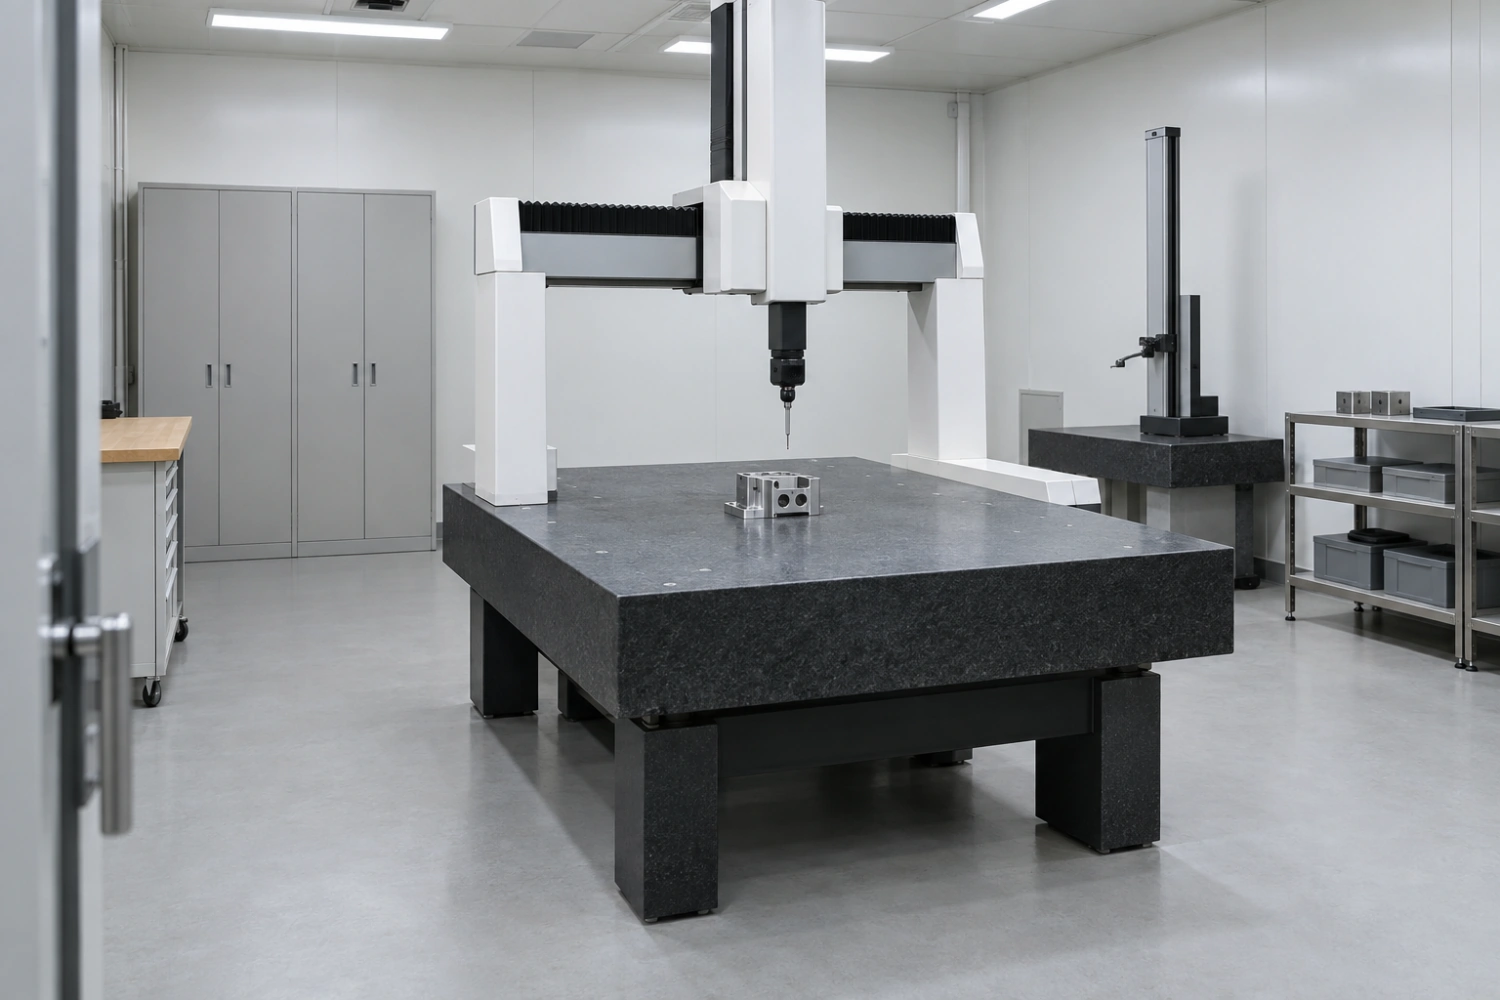
カットオフ値は、Ra が0.1μmを超え2μm以下の場合0.8mm、2μmを超え10μm以下の場合2.5mmとする。評価長さはカットオフ値の5倍を標準とし、測定速度は0.5mm/sとする。条件は測定記録に必ず併記する。
4. 関連度 61
第1.4版第1段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
この手順書は、表面処理課の水平流方式塗装ブース(設備番号 PB-01)に適用する。作業には有機溶剤作業主任者の選任を要し、作業者は特定化学物質・有機溶剤の特殊健康診断を受診していることを条件とする。
5. 関連度 58
第1.2版第7段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
測定結果は自動で検査成績書の様式に出力する。公差外の項目がある場合は、測定条件(温度、固定方法)を確認したうえで再測定し、再測定後も外れる場合は不適合として品質保証課長へ報告する。データは製番ごとに5年間保存する。
6. 関連度 55
第2.0版第7段落
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
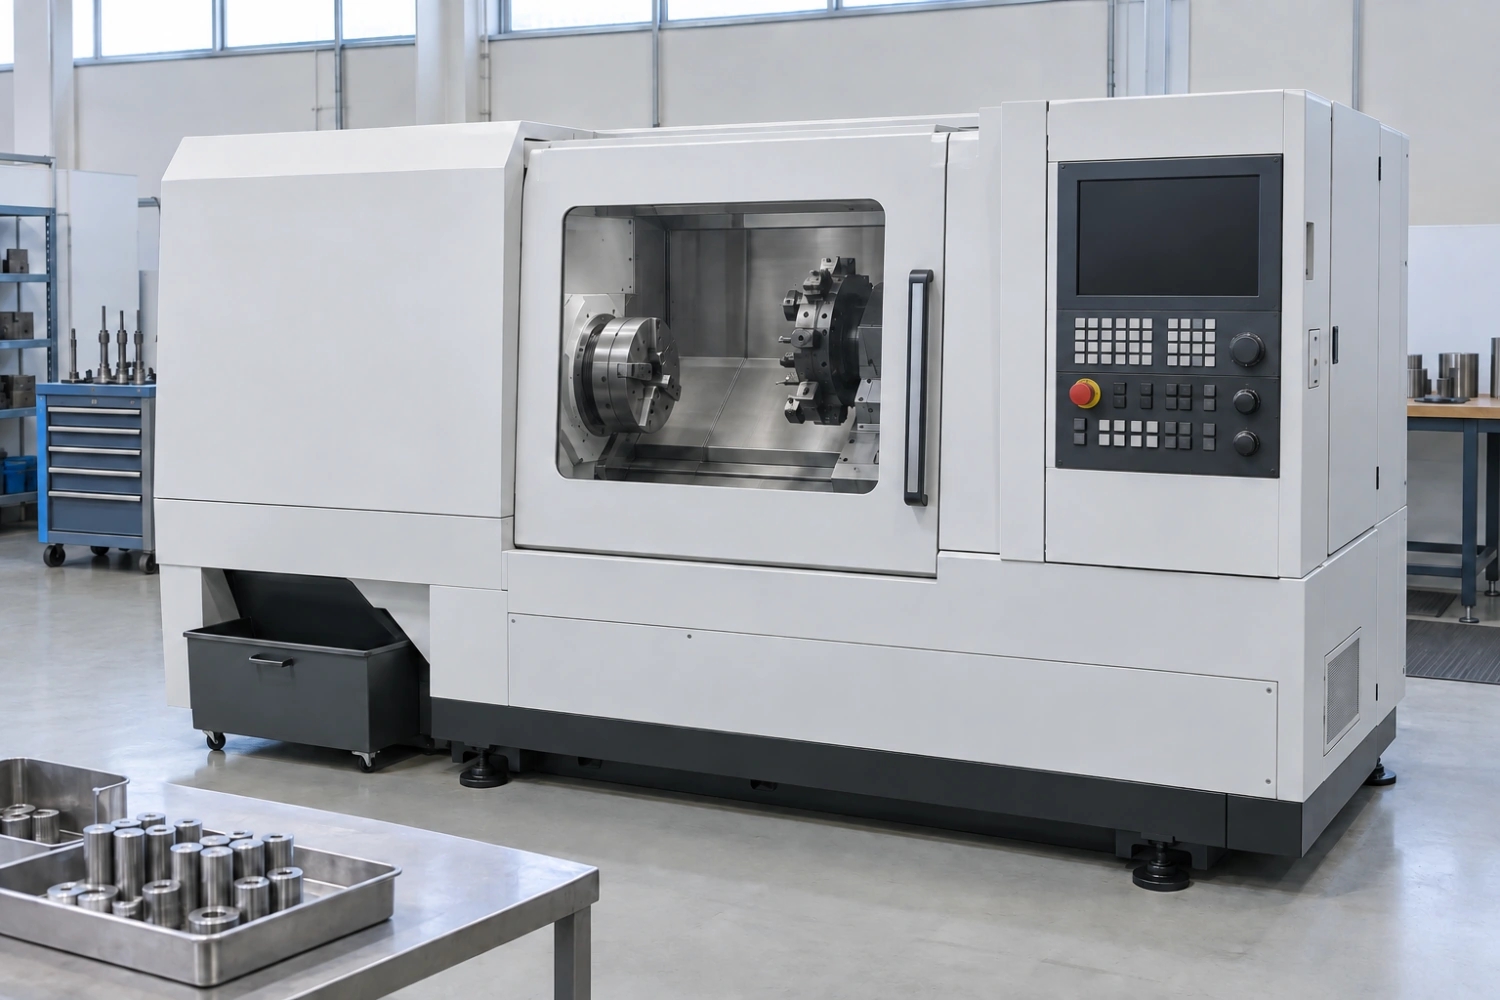
運転中は、異音、異常振動、切りくずの色の変化および切削油の吐出状態を監視する。切りくずが青紫色に変色している場合は切削速度が過大であるため、ただちに停止して条件を見直す。連続運転時は、10個ごとに寸法を抜取り測定し、工程内検査記録に記入する。
7. 関連度 54
第1.5版第7段落
立形マシニングセンタ MC-450 の段取り、工具管理、原点設定、加工と異常時対応の手順。
主軸負荷率を画面で監視し、定格の80%を超える状態が継続する場合は切削条件を見直す。クーラントが刃先に届いていない場合は、ただちに停止してノズルの向きを調整する。工具折損の兆候(切削音の変化、加工面の光沢低下)を認めたら、工程を中断して工具を確認する。