候補 1
第1.2版第2段落
Q. 標準の支払条件は何ですか
A. 月末締め、翌月末日の銀行振込を標準とします。手形での支払を求められた場合は、サイトが120日を超えないことを条件とし、経理課長の承認を得てください。ファクタリングや電子記録債権による支払も、事前確認のうえ受け付けます。
該当段落を開く社内ナレッジ
文書の情報を読み込んでいます…
検索対象は最新版のみです(管理画面で旧版も含められます)。
適用中: 設備マニュアル / トラブル事例 / 営業FAQ / 総務部 / 製造部 / 営業部
絞り込みを外す検索語に最も近い段落を上位 3 件まで表示します。
候補 1
第1.2版第2段落
A. 月末締め、翌月末日の銀行振込を標準とします。手形での支払を求められた場合は、サイトが120日を超えないことを条件とし、経理課長の承認を得てください。ファクタリングや電子記録債権による支払も、事前確認のうえ受け付けます。
該当段落を開く候補 2
第1.2版第7段落
A. 主要顧客の経営状況に関する情報(支払遅延、事業縮小、報道等)に接した場合は、確度にかかわらず営業課長と経理課へ速やかに共有してください。情報の取扱いには注意し、社外への伝達や憶測に基づく判断は行いません。
該当段落を開く候補 3
第1.2版第5段落
A. 経理課から営業担当へ未入金の連絡があります。営業担当は、支払予定日を顧客へ確認し、結果を経理課へ報告してください。遅延が2か月連続した場合、または金額が与信限度額の50%を超える場合は、新規の出荷を保留し、管理本部長の判断を仰ぎます。
該当段落を開く1. 関連度 100
第1.2版第2段落
新規取引開始時の与信審査、支払条件の設定、与信限度額の運用と入金遅延時の対応。
A. 月末締め、翌月末日の銀行振込を標準とします。手形での支払を求められた場合は、サイトが120日を超えないことを条件とし、経理課長の承認を得てください。ファクタリングや電子記録債権による支払も、事前確認のうえ受け付けます。
2. 関連度 56
第1.2版第7段落
新規取引開始時の与信審査、支払条件の設定、与信限度額の運用と入金遅延時の対応。
A. 主要顧客の経営状況に関する情報(支払遅延、事業縮小、報道等)に接した場合は、確度にかかわらず営業課長と経理課へ速やかに共有してください。情報の取扱いには注意し、社外への伝達や憶測に基づく判断は行いません。
3. 関連度 54
第1.2版第5段落
新規取引開始時の与信審査、支払条件の設定、与信限度額の運用と入金遅延時の対応。
A. 経理課から営業担当へ未入金の連絡があります。営業担当は、支払予定日を顧客へ確認し、結果を経理課へ報告してください。遅延が2か月連続した場合、または金額が与信限度額の50%を超える場合は、新規の出荷を保留し、管理本部長の判断を仰ぎます。
4. 関連度 53
第1.1版第3段落
熱風循環式乾燥炉の昇温、温度分布の確認、記録計の管理、校正と異常時の製品処置。
焼付塗装の標準条件は、炉内温度160度、保持時間20分とする。厚物(板厚6mm以上)については、昇温の遅れを考慮して保持時間を30分とする。品目ごとの条件は作業指示書の指定を優先する。
5. 関連度 52
第1.4版第4段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
塗装時のブース内温度は20度から28度、相対湿度は75%以下とする。湿度が高い状態での塗装は、白化(ブラッシング)の原因となる。条件を外れる場合は、除湿機を運転し、条件を満たすまで作業を待機する。
6. 関連度 51
第1.0版第3段落
同一工程でエンドミルが3本連続折損した事例。切削条件の誤転記と突出し長さが原因。
加工プログラムの切削条件を確認したところ、送り速度が毎分420mmと設定されていた。工具メーカの推奨条件は毎分180mmであり、2.3倍の送りであった。プログラム作成時の条件表を確認すると、同径の超硬ドリル用の条件が誤って転記されていた。また、工具の突出し長さ…
7. 関連度 48
第1.2版第4段落
新規取引開始時の与信審査、支払条件の設定、与信限度額の運用と入金遅延時の対応。
A. あります。設立間もない企業、決算書を提出いただけない企業、または与信審査で懸念が示された企業については、初回取引を前払いまたは代金引換とします。型費が高額な案件では、着手金として50%を前受けする条件を提示することがあります。
8. 関連度 46
第1.0版第6段落
同一工程でエンドミルが3本連続折損した事例。切削条件の誤転記と突出し長さが原因。
切削条件表を工具種別ごとに色分けし、ドリルとエンドミルの条件を同一ページに並べない様式へ改めた。プログラム作成後、生産技術課による条件レビューを必須とした。運転手順書に、新規プログラムおよび改訂後の初回加工では送りオーバライドを50%以下で開始することを明記し…
9. 関連度 41
第1.1版第6段落
梅雨期に塗装面のピンホールが増加した事例。エアー配管のドレンと湿度管理が原因。
…ードライヤの熱交換器を洗浄し、冷媒を補充した。露点計を常設し、+5度を超えた場合に警報を出す設定とした。塗装ブースの手順書に温湿度条件を明記し、条件外での作業開始を禁止した(MF-M-006 第4項)。ガン直前フィルタは3か月ごとの交換を定期作業に組み込んだ。
10. 関連度 40
第1.0版第2段落
触針式粗さ計による Ra・Rz の測定条件、評価長さ、測定箇所の選定と判定基準。
カットオフ値は、Ra が0.1μmを超え2μm以下の場合0.8mm、2μmを超え10μm以下の場合2.5mmとする。評価長さはカットオフ値の5倍を標準とし、測定速度は0.5mm/sとする。条件は測定記録に必ず併記する。
11. 関連度 37
第1.0版第5段落
同一工程でエンドミルが3本連続折損した事例。切削条件の誤転記と突出し長さが原因。
送り速度を毎分180mmへ修正し、工具の突出し長さを22mmに変更した。修正後の条件で試し切削を行い、主軸負荷率が定格の55%で安定することを確認した。
12. 関連度 33
第1.4版第1段落
塗装ブースの換気・温湿度条件、塗料の希釈と管理、スプレー作業、フィルタ交換と有機溶剤の取扱い。
この手順書は、表面処理課の水平流方式塗装ブース(設備番号 PB-01)に適用する。作業には有機溶剤作業主任者の選任を要し、作業者は特定化学物質・有機溶剤の特殊健康診断を受診していることを条件とする。
13. 関連度 32
第2.0版第5段落
見積依頼の受付から回答までの標準日数、原価の考え方、有効期限と値引きの決裁について。
A. 見積金額からの値引きは、5%未満は営業課長、5%以上10%未満は営業部長、10%以上は管理本部長の承認が必要です。限界利益率が15%を下回る条件については、金額の大小にかかわらず管理本部長の承認を要します。
14. 関連度 31
第1.2版第7段落
三次元測定機の環境条件、プローブ校正、ワーク設置、測定プログラム実行と結果の記録。
測定結果は自動で検査成績書の様式に出力する。公差外の項目がある場合は、測定条件(温度、固定方法)を確認したうえで再測定し、再測定後も外れる場合は不適合として品質保証課長へ報告する。データは製番ごとに5年間保存する。
15. 関連度 31
第1.0版第2段落
展示会出展時の準備、当日の応対、名刺情報の取扱い、引合いの社内連携とフォロー。
A. 展示品、パネルおよび配布資料は、出展の2週間前までに品質保証課と法務担当の確認を受けます。顧客の社名、製品名、図面の一部、加工条件の具体値は掲載しません。加工事例は、形状を一般化し、顧客が特定されない表現に改めてください。
16. 関連度 31
第1.0版第7段落
試作依頼の受付条件、費用と納期の考え方、量産移行の判断と評価データの取扱い。
A. 当社の作業に起因する不適合であれば無償で再製作します。顧客の設計変更、仕様の伝達漏れ、または評価条件の変更による再製作は有償です。判断が分かれる場合は、原因を技術的に整理したうえで営業部長と協議してください。
17. 関連度 31
第1.0版第3段落
焼付温度の不足により碁盤目試験で剥離した事例。ヒータ断線と記録計の見落としが原因。
記録計のチャートを確認したところ、当該バッチの炉内温度は最高142度で、標準条件の160度に対して18度低かった。炉内に熱電対を設置して測定したところ、上段と下段で32度の差が生じていた。点検の結果、3本のヒータのうち1本が断線していた。
18. 関連度 30
第1.1版第7段落
NDA の締結タイミング、審査依頼の方法、注意すべき条項、締結後の情報管理。
A. 双方向(相互)のNDAであることを確認してください。一方的に受領するだけの様式では、当社の技術情報が保護されません。当社の加工条件、設備の能力値および原価構成は秘密情報にあたるため、提示範囲を営業課長と事前に決めてください。
19. 関連度 30
第1.0版第7段落
同一工程でエンドミルが3本連続折損した事例。切削条件の誤転記と突出し長さが原因。
直近6か月に新規作成した加工プログラム22件について、切削条件をメーカ推奨値と照合した。うち3件で送り速度が推奨の1.5倍を超えていたため修正した。工具の突出し長さは、ツールプリセッタでの測定時に上限判定を行う運用とした。
20. 関連度 29
第2.0版第7段落
NC旋盤 L-220 の始業準備からプログラム呼出、加工、停止、異常時の対応までの標準手順。
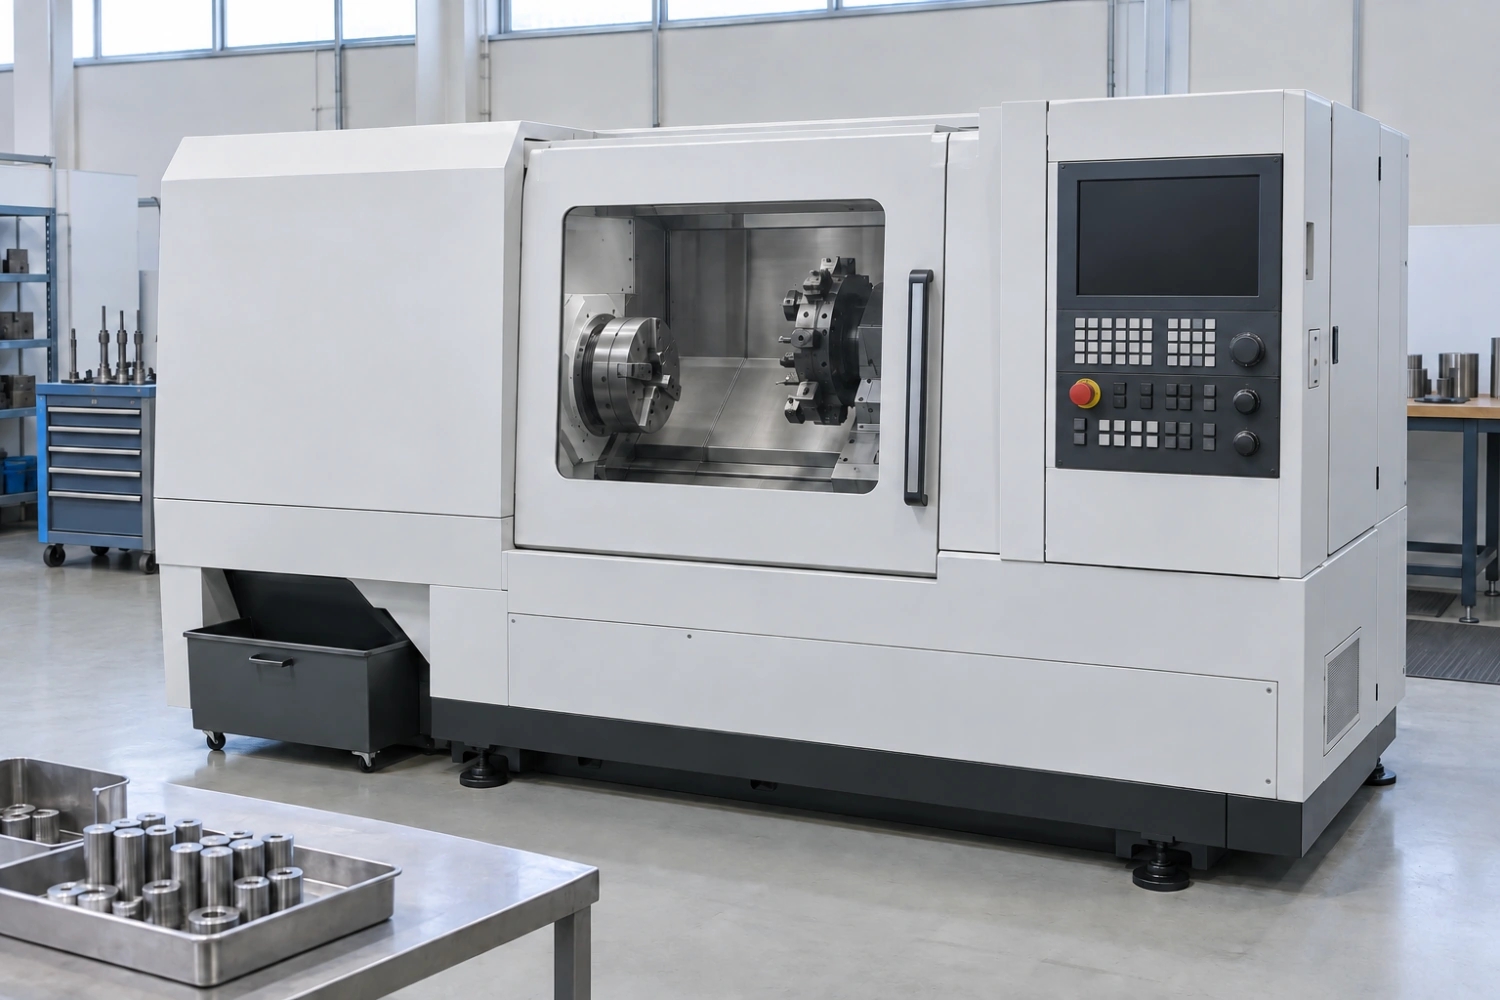
運転中は、異音、異常振動、切りくずの色の変化および切削油の吐出状態を監視する。切りくずが青紫色に変色している場合は切削速度が過大であるため、ただちに停止して条件を見直す。連続運転時は、10個ごとに寸法を抜取り測定し、工程内検査記録に記入する。